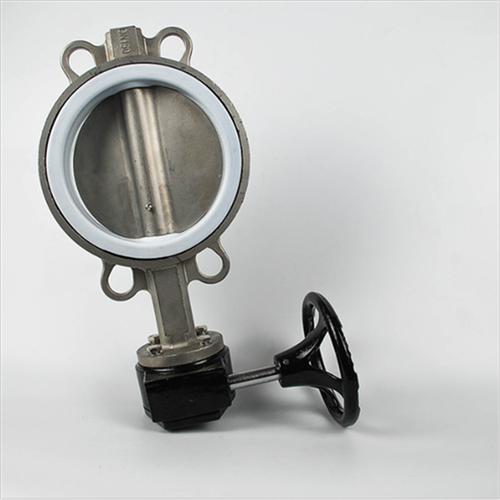
老阀门除锈拯救指南 铸造厂传动机的起死回生术
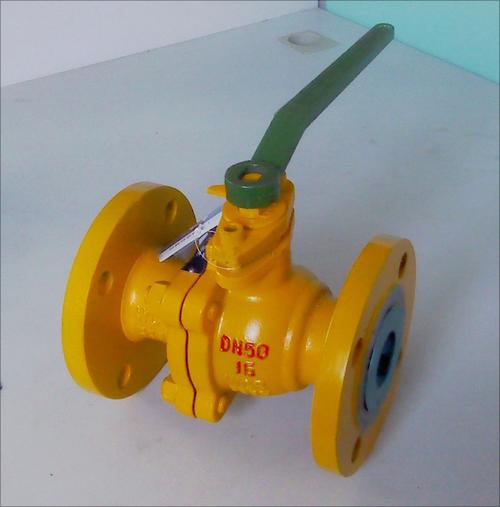
在铸造厂里,最让维修工头疼的往往不是熔炼炉的高温,也不是砂处理线的粉尘,而是那些服役多年的老阀门——尤其是带着传动机的大家伙。锈死的阀杆、卡涩的阀板、转不动的手轮,拆不下来也装不回去,每次检修都像一场硬仗。今天我们就来聊聊,铸造厂老阀门及传动机的除锈难题,究竟该怎么破。
一、为什么铸造厂的阀门锈得特别厉害?
铸造环境与其他工业环境不同:
- 高粉尘:型砂、煤粉、铁锈灰无处不在,它们钻进阀门缝隙,与油脂混合成顽固的研磨膏。
- 高温高湿:浇注区附近温度波动大,蒸汽和冷却水飞溅,加速氧化。
- 间断运行:很多阀门几天甚至几周才动作一次,锈蚀后直接卡死。
- 传动机封闭:蜗轮蜗杆、齿轮箱内部一旦进水进尘,锈蚀从内往外蔓延。
因此,铸造厂老阀门除锈不能只用扳手加机油——那是对付普通管道的办法。
二、分部位除锈策略
1. 阀体与阀盖结合面
这是最容易锈死的地方。推荐工序:
- 先喷洒松动剂(如WD-40),静置15分钟。
- 用铜刮刀或扁铲清理大块锈皮,严禁用铁锤直接敲打铸铁阀体。
- 顽固锈层用角磨机配钢丝刷轮低速打磨。
- 若结合面已腐蚀成麻点,需用金刚石锉刀修平,再涂耐高温密封脂。
2. 阀杆与填料函
阀杆锈蚀会导致开关力矩剧增,甚至拉断阀杆。处理重点:
- 先松填料压盖,露出锈蚀段。
- 用细砂布(240目)沾煤油沿圆周打磨,切勿纵向打磨。
- 若锈坑深度超过0.5mm,应用补焊后车削修复,或直接换新阀杆。
- 重装时更换柔性石墨填料,不要用石棉盘根。
3. 阀板(闸板/蝶板)与密封面
— 密封面锈蚀是内漏的元凶。
- 轻度锈蚀: 用研磨膏在平板上来回研磨。
- 中度锈蚀: 用专用的阀门密封面研磨机,按原始角度修磨。
- 重度: 堆焊硬质合金后重新加工。
注意:铸造厂许多阀门是铸钢或铸铁,堆焊需预热防裂。
三、传动机除锈——最容易忽视的角落
传动机(电动执行器、蜗轮箱、手动齿轮箱)的锈蚀往往从内部开始。
电动执行器
- 拆开外壳,用干燥压缩空气吹尘。
- 电路板受潮锈蚀:用无水酒精清洗,吹干,涂三防漆。
- 电机轴承锈死:必须换新,不可强行转动。
蜗轮蜗杆箱
- 放掉旧油(往往已乳化)。
- 灌入煤油或专用清洗油,手动盘车几圈,放掉。
- 重复直至放出的油干净。
- 检查蜗轮齿面:轻微锈斑用油石打磨,严重则更换。
- 最后加注符合工况的齿轮油(如150号 Industrial gear oil)。
手动传动的链轮、手轮
- 锈死的键连接:用除锈剂渗透后用拉拔器,切忌用大锤砸。
- 链条:浸泡在柴油中,用钢丝刷刷净,干后涂润滑脂。
四、防锈比除锈更重要
对铸造厂老阀门要贯彻“三防”: 防尘、防潮、防高温。具体做法:
- 每月一次对阀杆和传动机外部喷洒防锈剂。
- 加装防尘罩(帆布或薄铁皮)。
- 高温区域选用耐高温润滑脂。
- 电动执行器增加防潮加热器。
另外,备件管理要跟上: 同型号的锈死阀门成批出现时,考虑整批更换为不锈钢阀杆加封闭式传动机的新型号,一次性解决反复除锈的痛苦。
对付铸造厂的老阀门和传动机除锈根本没有万能神药。认准锈蚀原因,分部位处理,再配上彻底的防锈管理,才能让这些“老骨头”不再变成头疼的活。下一次检修,就不用再拿大锤跟手轮较劲了。
如若转载,请注明出处:http://www.airoptic-anac.com/product/25.html
更新时间:2026-10-26 00:27:24